


U području proizvodnje PCB-a visoke gustoće i visoke pouzdanosti, mnogi ključni procesi koji određuju dugoročnu stabilnost proizvoda skriveni su unutar nevidljivih kanala. Rupa za čep od smole upravo je takav temeljni proces "unutarnjeg uzgoja" - ne sudjeluje izravno u prijenosu signala, niti predstavlja prodajnu točku u izgledu, već izravno određuje dugoročnu pouzdanost ploča visoke gustoće, ploča visoke frekvencije i industrijskih proizvoda za automobile. PCB s potpunim površinskim krugom i glatkim izgledom, ako rupe nisu pravilno popunjene, sklon je virtualnom lemljenju, pucanju rupa, raslojavanju, pa čak i otpadu cijele ploče u naknadnom lemljenju reflowom, toplinskom udaru ili dugotrajnim vibracijskim okruženjima.
Definicija jezgre i tehnička granica otvora za čep od smole
Rupa za čep od smole je precizan proces u proizvodnji PCB-akroz rupe, slijepe rupe ili zakopane rupepotpuno su ispunjeni specijaliziranim materijalom od epoksidne smole, stvrdnuti i brušeni kako bi otvor za rupu bio potpuno u ravnini s površinom ploče. Razlikuje se od običnih rupa za čepove za masku za lemljenje, rupa za čepove za tintu i rupa za čepove za galvanizaciju. Njegov glavni cilj nije jednostavno blokirati otvor rupe, već postići visoku gustoću, punjenje bez šupljina unutar rupe.
Prema industrijskim standardima, kvalificirani otvori od smole moraju zadovoljiti tri pokazatelja čvrstoće istovremeno:
Punoća ispune ne smije biti manja od 95%, a prolazne šupljine nisu dopuštene;
Nakon brušenja, površinska hrapavost rupe se kontrolira unutar 5 μm kako bi se osigurala apsolutna ravnost površine ploče;
Smola je čvrsto vezana za bakreni sloj na stijenci pora i nema raslojavanja ili odvajanja nakon termičkog cikličkog ispitivanja.
 |
Kompletan proces rastavljanja: od čišćenja zidova rupa do površinskog brušenja
Konačni učinak rupa od smole ovisi pola o odabiru materijala, a pola o kontroli procesa. Svako odstupanje u bilo kojoj fazi predstavlja skrivenu opasnost u kasnijim procesima.
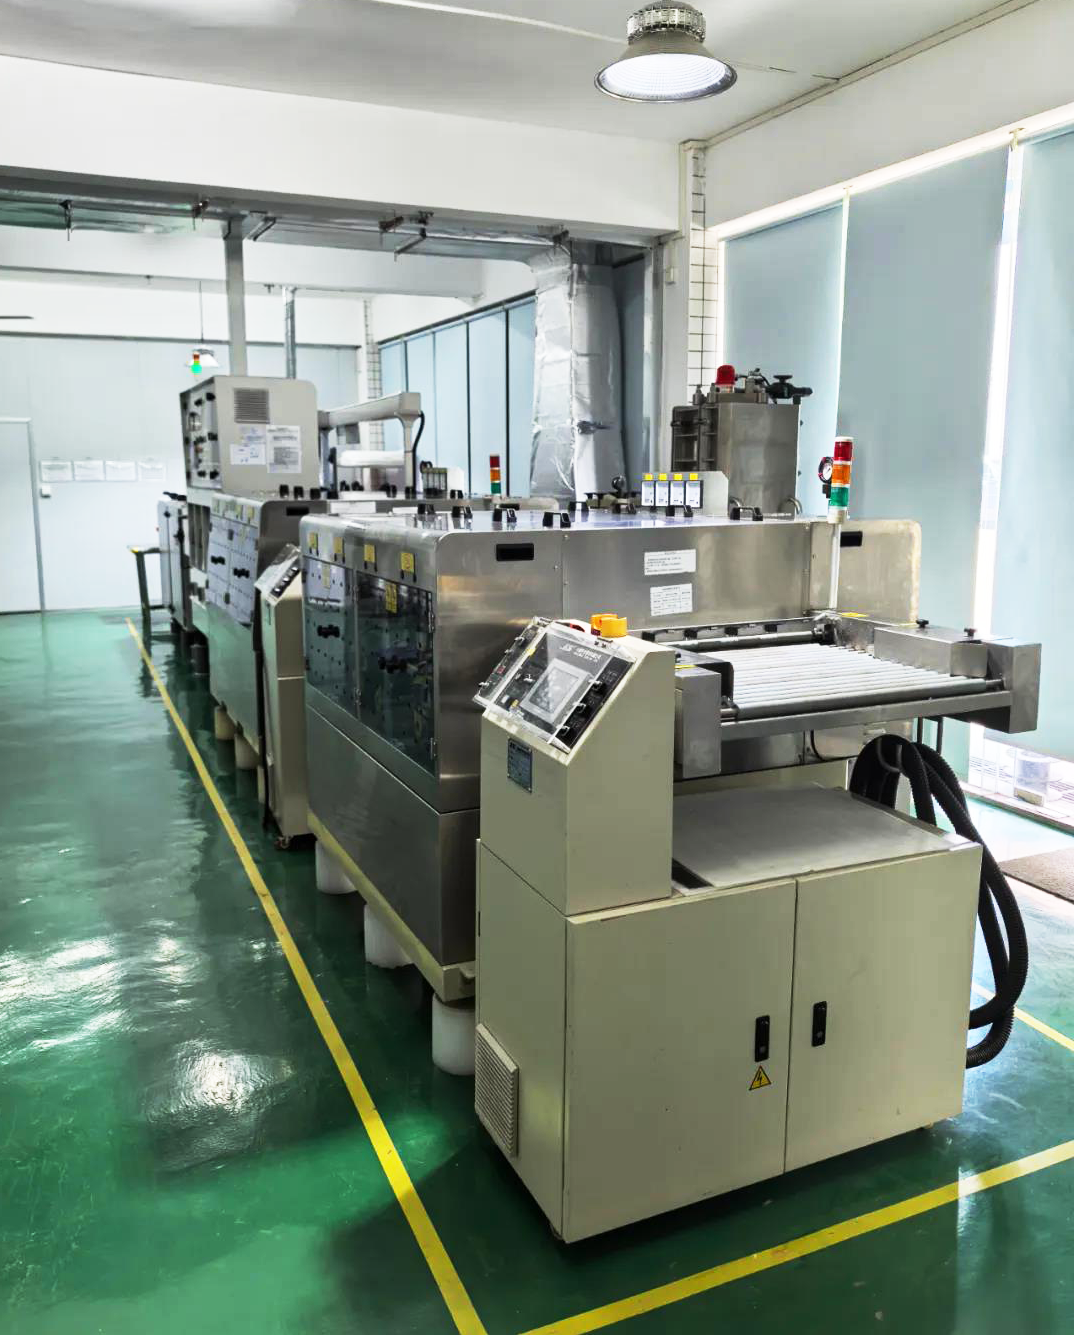
Postupak predtretmana: Nakon bušenja, na stjenci rupe bit će zaostalih neravnina, mrlja od bušenja i slojeva oksida. Ako se ne ukloni temeljito, prianjanje između smole i bakrene stijenke bit će znatno smanjeno. Industrijski standard je kontrolirati hrapavost Ra stijenke pora ispod 0,8 μm, ukloniti nečistoće plazma čišćenjem ili kemijskim čišćenjem i osigurati da je pora potpuno suha kako bi se izbjegla zaostala vlaga koja zadržava plin i stvara naknadne šupljine.
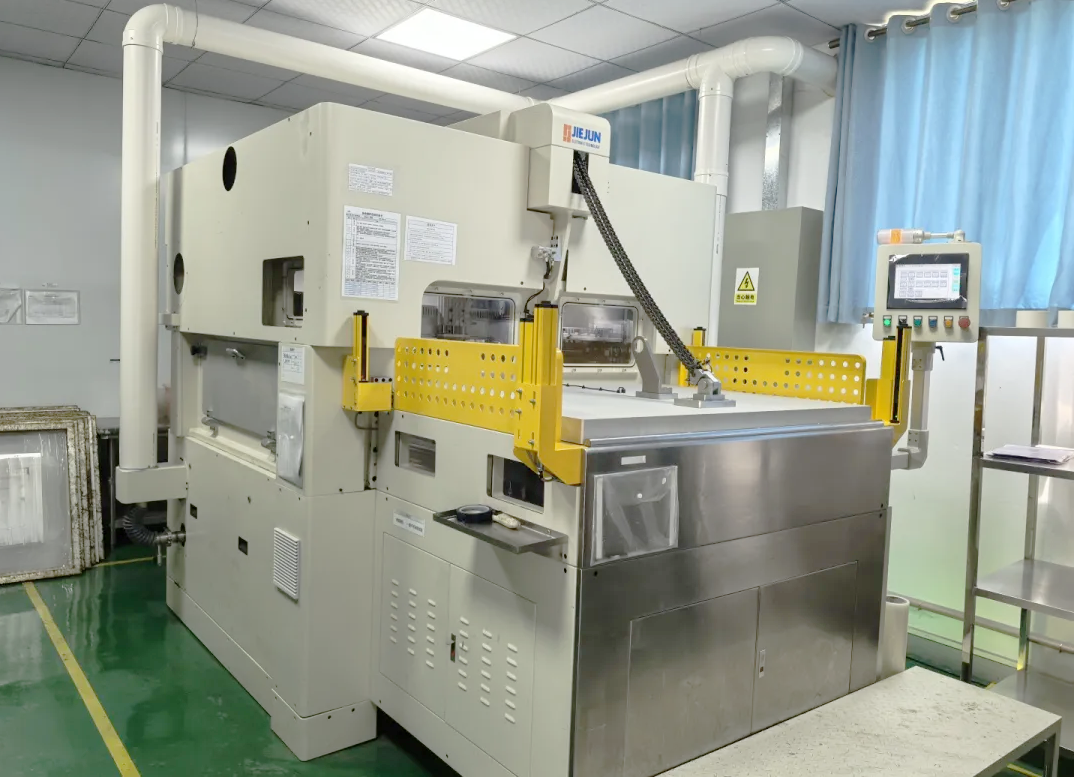
Proces vakuumskog punjenja: Postavite PCB u vakuumsko okruženje od 50 Pa do 80 kPa, upotrijebite negativni tlak da u potpunosti ispustite zrak unutar rupe, a zatim ubrizgajte smolu niske viskoznosti u rupu pomoću specijalizirane opreme. Za mikropore s omjerom dubine i promjera većim od 8:1, industrija općenito usvaja sekundarni proces punjenja kako bi se izbjeglo zadržavanje zraka u unutrašnjosti tijekom prvog punjenja, osiguravajući da se unutar duboke rupe također može postići punjenje visoke gustoće.
Proces stvrdnjavanja: termoreaktivna smola mora koristiti stepenastu krivulju zagrijavanja, postupno povećavajući od 80 stupnjeva do 120 stupnjeva, a zatim do 150 stupnjeva, i držeći 40 do 60 minuta kako bi se izbjeglo brzo isparavanje otapala smole i stvaranje unutarnjih mjehurića zbog brzog zagrijavanja. Nakon stvrdnjavanja, stupanj stvrdnjavanja treba provjeriti DSC diferencijalnom skenirajućom kalorimetrijom kako bi se spriječilo omekšavanje smole zbog nepotpunog stvrdnjavanja i otpadanje u kasnijim visokotemperaturnim procesima.
Proces brušenja: Dijamantna brusna ploča koristi se za segmentirani rad. Prvo se koristi grubo brušenje za uklanjanje većine viška smole, a zatim se koristi fino brušenje za kontrolu hrapavosti površine unutar 5 μm. Količina mljevenja mora biti precizno kontrolirana. Nedovoljna količina mljevenja rezultirat će zaostalim izbočinama koje utječu na kasniju proizvodnju kruga. Pretjerana količina mljevenja izravno će skinuti smolu na otvoru rupe, uzrokujući nepopravljive nedostatke.
|
|
|
Logika odabira materijala za različite scenarije
Odabir materijala za rupe od smole ne može se generalizirati. Potrebno je uskladiti odgovarajući sustav smole prema scenariju primjene proizvoda kako bi se pronašlo optimalno rješenje između performansi, učinkovitosti i cijene.
Za obične industrijske višeslojne ploče, poželjna je standardna modificirana epoksidna smola, s kontroliranom viskoznošću ispod 500 mPa · s i Tg vrijednošću iznad 150 stupnjeva, kako bi se osiguralo da osnovna izvedba punjenja odgovara koeficijentu toplinskog širenja FR-4 podloge;
Za visokofrekventne ploče, module napajanja i proizvode s visokim zahtjevima za rasipanjem topline, silikonski mikro prah ili punila od aluminijevog oksida mogu se dodati u smolu kako bi se poboljšala ukupna toplinska vodljivost bez smanjenja izolacije i pomoglo tiskanoj ploči u brzom rasipanju topline;
Za velike narudžbe koje teže učinkovitosti proizvodne linije, smola koja se može otvrdnuti UV-om može se koristiti za postizanje površinskog sušenja u samo nekoliko sekundi pod svjetlosnim uvjetima od 365 nm valne duljine i 300-500 mJ/cm², uvelike skraćujući proizvodni ciklus;
U scenarijima visoke pouzdanosti, kao što su automobilska elektronika i zrakoplovstvo, moraju se odabrati termoreaktivne smole. Kroz potpuni postupni proces zagrijavanja i stvrdnjavanja, osigurava se čvrstoća prianjanja između smole i stijenke otvora, čime se ispunjavaju zahtjevi za dugotrajnu upotrebu u teškim uvjetima.
Tipični slučajevi proizvoda i industrijske primjene
Popularizacija tehnologije smolastih čepova uvijek se vrtjela oko dva smjera "velike gustoće ožičenja + zahtjevi visoke pouzdanosti", a sada je postala standardna konfiguracija u mnogim vrhunskim područjima.
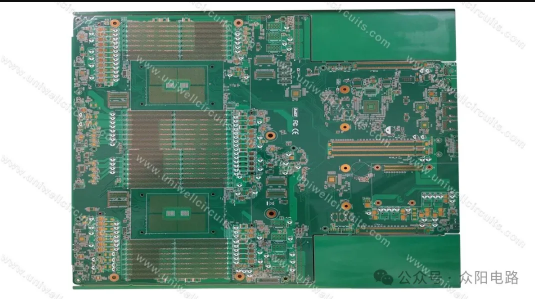
U matičnim pločama poslužitelja s umjetnom inteligencijom, veliki broj ploča visoke razine s više od 20 slojeva koristi postupak začepljivanja smolom ukopanih rupa unutarnjeg sloja. Ako unutarnje HDI ukopane rupe nisu ispunjene smolom, količina ljepila u dielektričnom sloju ne može se točno kontrolirati tijekom naknadne kompresije, što može lako dovesti do nedovoljne količine ljepila u određenim područjima i rezultirati izravnim raslojavanjem tijekom naknadnog ispitivanja hladnog i vrućeg udarca. Prethodno punjenje ukopanih rupa smolom ne samo da osigurava točnost poravnanja međuslojeva, već također rješava problem industrije neravnomjernog punjenja tankih dielektričnih slojeva, što je jedan od ključnih procesa u trenutnoj proizvodnji vrhunskih računalnih ploča.
|
|
U ugrađenoj štampanoj ploči ADAS senzora, proces otvora za čep od smole omogućuje proizvodu da uspješno prođe više od 500 testova toplinskog ciklusa od -55 stupnjeva do 125 stupnjeva. Ispunjene pore potpuno su zatvorene, sprječavajući ulazak korozivnih plinova i vodene pare i nagrizanje bakrene stijenke. U isto vrijeme, smola apsorbira neke toplinske naprezanja, uvelike smanjujući rizik od pucanja pora i savijanja ploča, ispunjavajući stroge zahtjeve nultog kvara u automobilskoj elektronici.
U visokofrekventnoj ploči 5G milimetarskih valova, rupe za utikače od smole zamjenjuju tradicionalne šuplje otvore, smanjujući refleksiju signala i promjene impedancije uzrokovane zrakom unutar rupa, čineći visokofrekventne signale glatkijim slabljenjem tijekom prijenosa, učinkovito poboljšavajući performanse integriteta signala u frekvencijskom pojasu milimetarskog vala.
U HDI pločama potrošačke elektronike, rupe za utikače od smole kombiniraju se s procesima bakrenja na sljedećim rupama kako bi se izravno postigao dizajn otvora za POFV disk, dopuštajući BGA jastučićima da padnu izravno iznad otvora bez zauzimanja dodatnog prostora za ožičenje kako bi se oni izbjegli. Unutar ograničenog područja ploče, gustoća ožičenja je povećana za više od 30%, što je temeljni proces podrške za trenutni lagani dizajn pametnih telefona.