


Za razliku od konvencionalnih pločica potrošačke elektronike, tiskane pločice velike veličine i visoke razine koje se koriste u medicinskoj opremi za snimanje općenito imaju karakteristike velike veličine gotovog proizvoda, koncentriranih slojeva od 20 ili više, a neki vrhunski modeli čak dosežu 30 ili više slojeva. U isto vrijeme, oni također moraju zadovoljiti stroge zahtjeve niskih fluktuacija impedancije, malog gubitka signala i dugoročne otpornosti na starenje u okolišu. Od preliminarnog inženjerskog pregleda do isporuke konačnog proizvoda, cijeli proces proizvodnje zahtijeva uspostavu namjenskog sustava kontrole procesa u smislu točnosti, dosljednosti i pouzdanosti.
Zaključavanje prinosa od kraja dizajna: DFM prethodno odobrenje za scenarije medicinskog snimanja
Proizvodni izazovi velikih medicinskih tiskanih ploča visoke razine počeli su se pojavljivati prije nego što su projektni dokumenti službeno uvezeni u proizvodnu liniju. Medicinska oprema za snimanje interno integrira velik broj brzih kanala za uzorkovanje, analognih jedinica za obradu signala i strujnih krugova visokog napona. U PCB rasporedima, BGA područja visoke gustoće, bakrene folije velike veličine i diferencijalno ožičenje na velike udaljenosti često postoje zajedno. Lagana nepažnja može uzrokovati probleme kao što su pristranost sloja, impedancija koja premašuje standarde ili preslušavanje signala.
-

(常见问题示例)
Za tako visoko tražene proizvode, mi ćemo preuzeti vodstvo u pokretanju specijaliziranih DFM revizija za medicinske scenarije:
-
-
Na temelju ukupnog trenda deformacije ploča velikih dimenzija, optimizirajte raspored spajanja ploča i dizajn rubova obrade kako biste izbjegli istezanje deformacije kruga u rubnom području površine ploče.
Za složenu strukturu visoke razine, odnos CTE podudaranja između polustvrdnute ploče, bakrene folije i ploče jezgre provjerava se jedan po jedan kako bi se smanjio rizik od savijanja u kasnijim procesima laminacije od izvora.
Kompenzirajte širinu linije i razmak diferencijalnih vodova velike brzine i staza napajanja niske impedancije koji se intenzivno koriste u opremi za snimanje, kako bi se unaprijed eliminiralo pomicanje impedancije uzrokovano jetkanjem i odstupanjem debljine bakra.
Provedite provjeru sukladnosti na gustim otvorima ispod BGA, izolacijskim prazninama u visokonaponskim područjima i trakama za izolaciju analognog signala kako biste osigurali punu usklađenost sa sigurnosnim standardima za dugotrajni rad medicinske opreme.
-
-
Slučaj: U projektu kontrolne ploče s medicinskim slikama od 32 sloja, pregledom prije DFM-a unaprijed su identificirane skrivene opasnosti poput asimetričnog slaganja u nekim područjima i teške neravnomjerne raspodjele bakrene folije u nekim dijelovima izvornog dizajna. Optimizacija strukture slaganja dovršena je bez utjecaja na električne performanse, postavljajući čvrste temelje za naknadno poboljšanje ukupnog prinosa procesa.
Zaključavanje prinosa od kraja dizajna: DFM prethodno odobrenje za scenarije medicinskog snimanja
Proizvodnja krugova unutarnjeg sloja za velike tiskane pločice visoke razine temelj je koji određuje integritet signala konačnog proizvoda. Unutarnji sloj medicinske opreme za snimanje često je opremljen velikim brojem niskonaponskih analognih linija za uzorkovanje i putova za prijenos podataka velike brzine. Širina linija i razmaci općenito su vrlo fini. U isto vrijeme, učinci rastezanja i toplinske ekspanzije/kontrakcije velike površine ploče izravno ometaju točnost poravnanja međuslojeva.
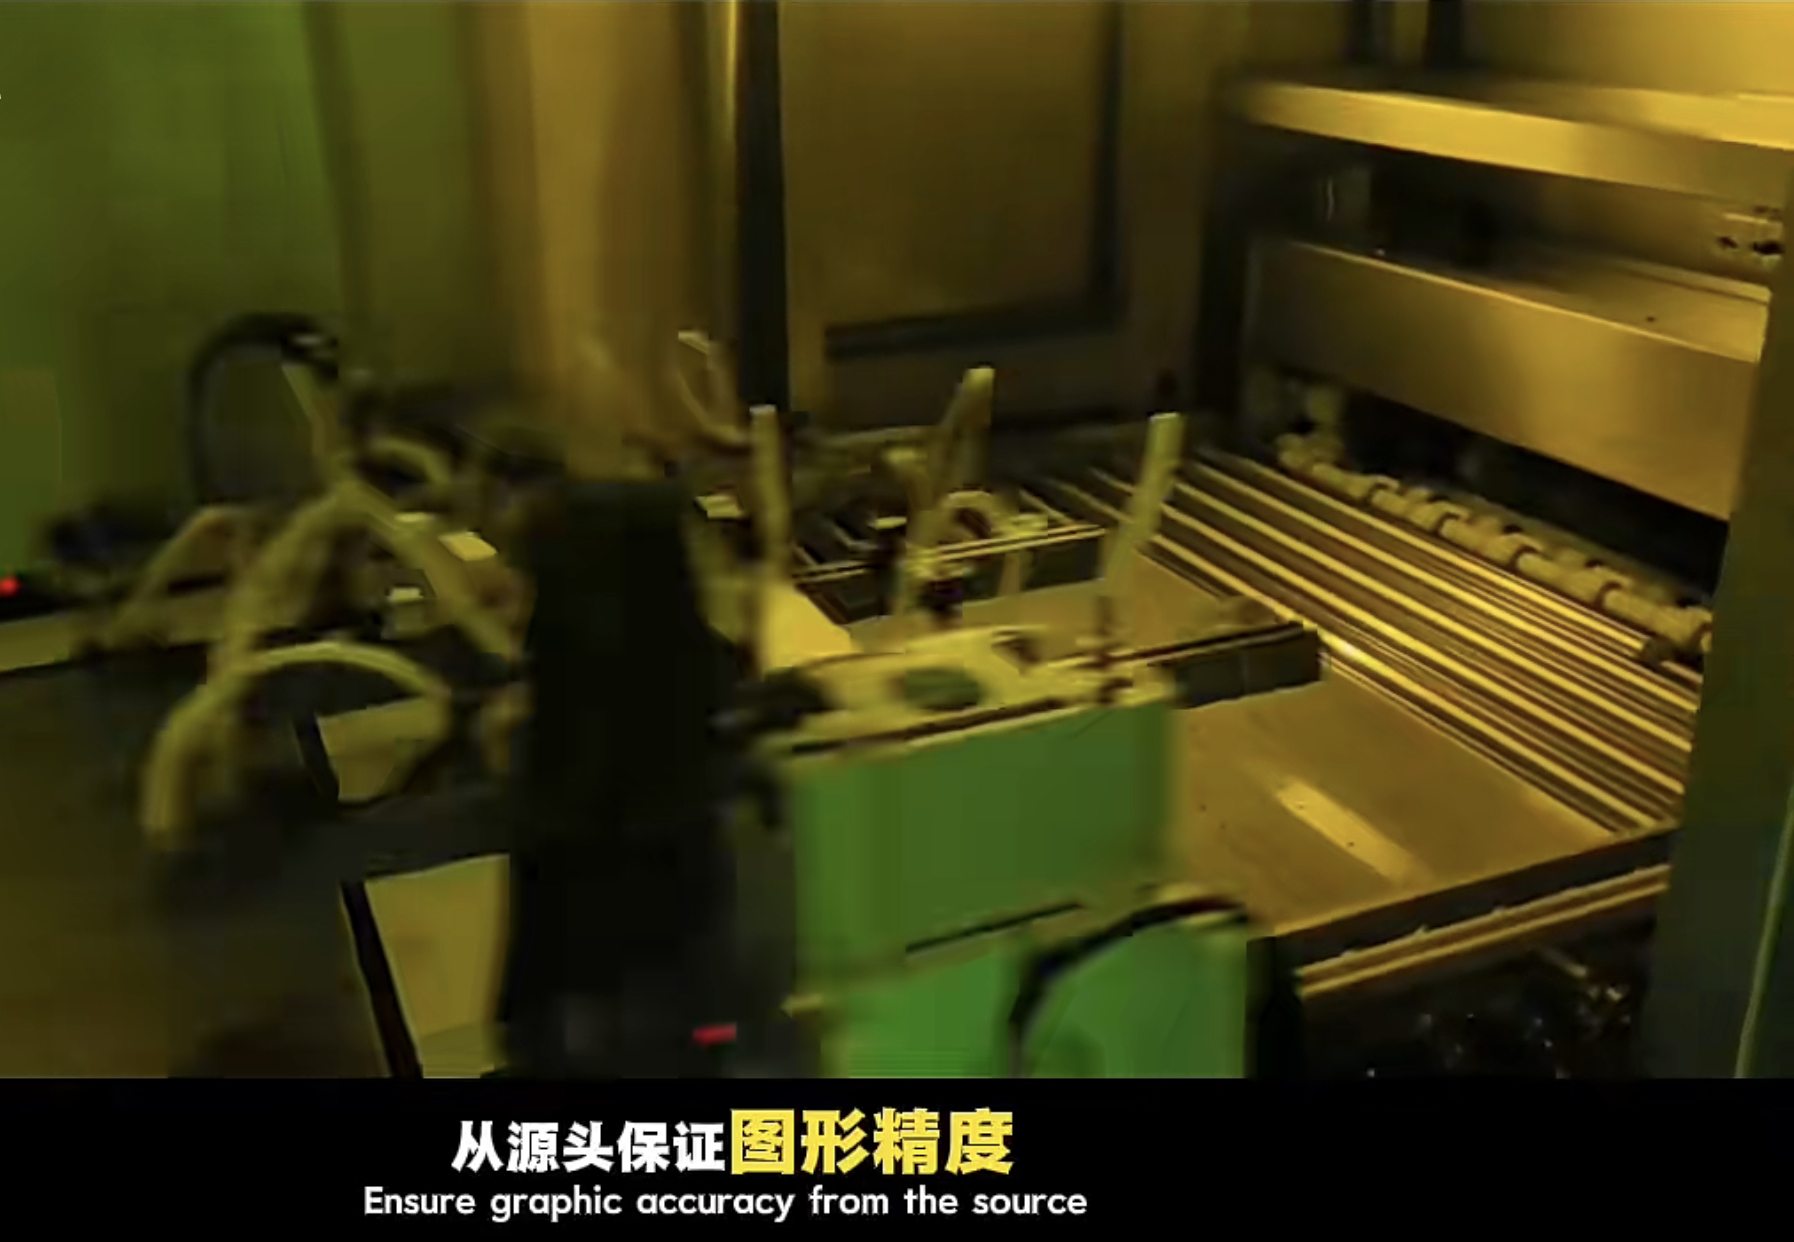
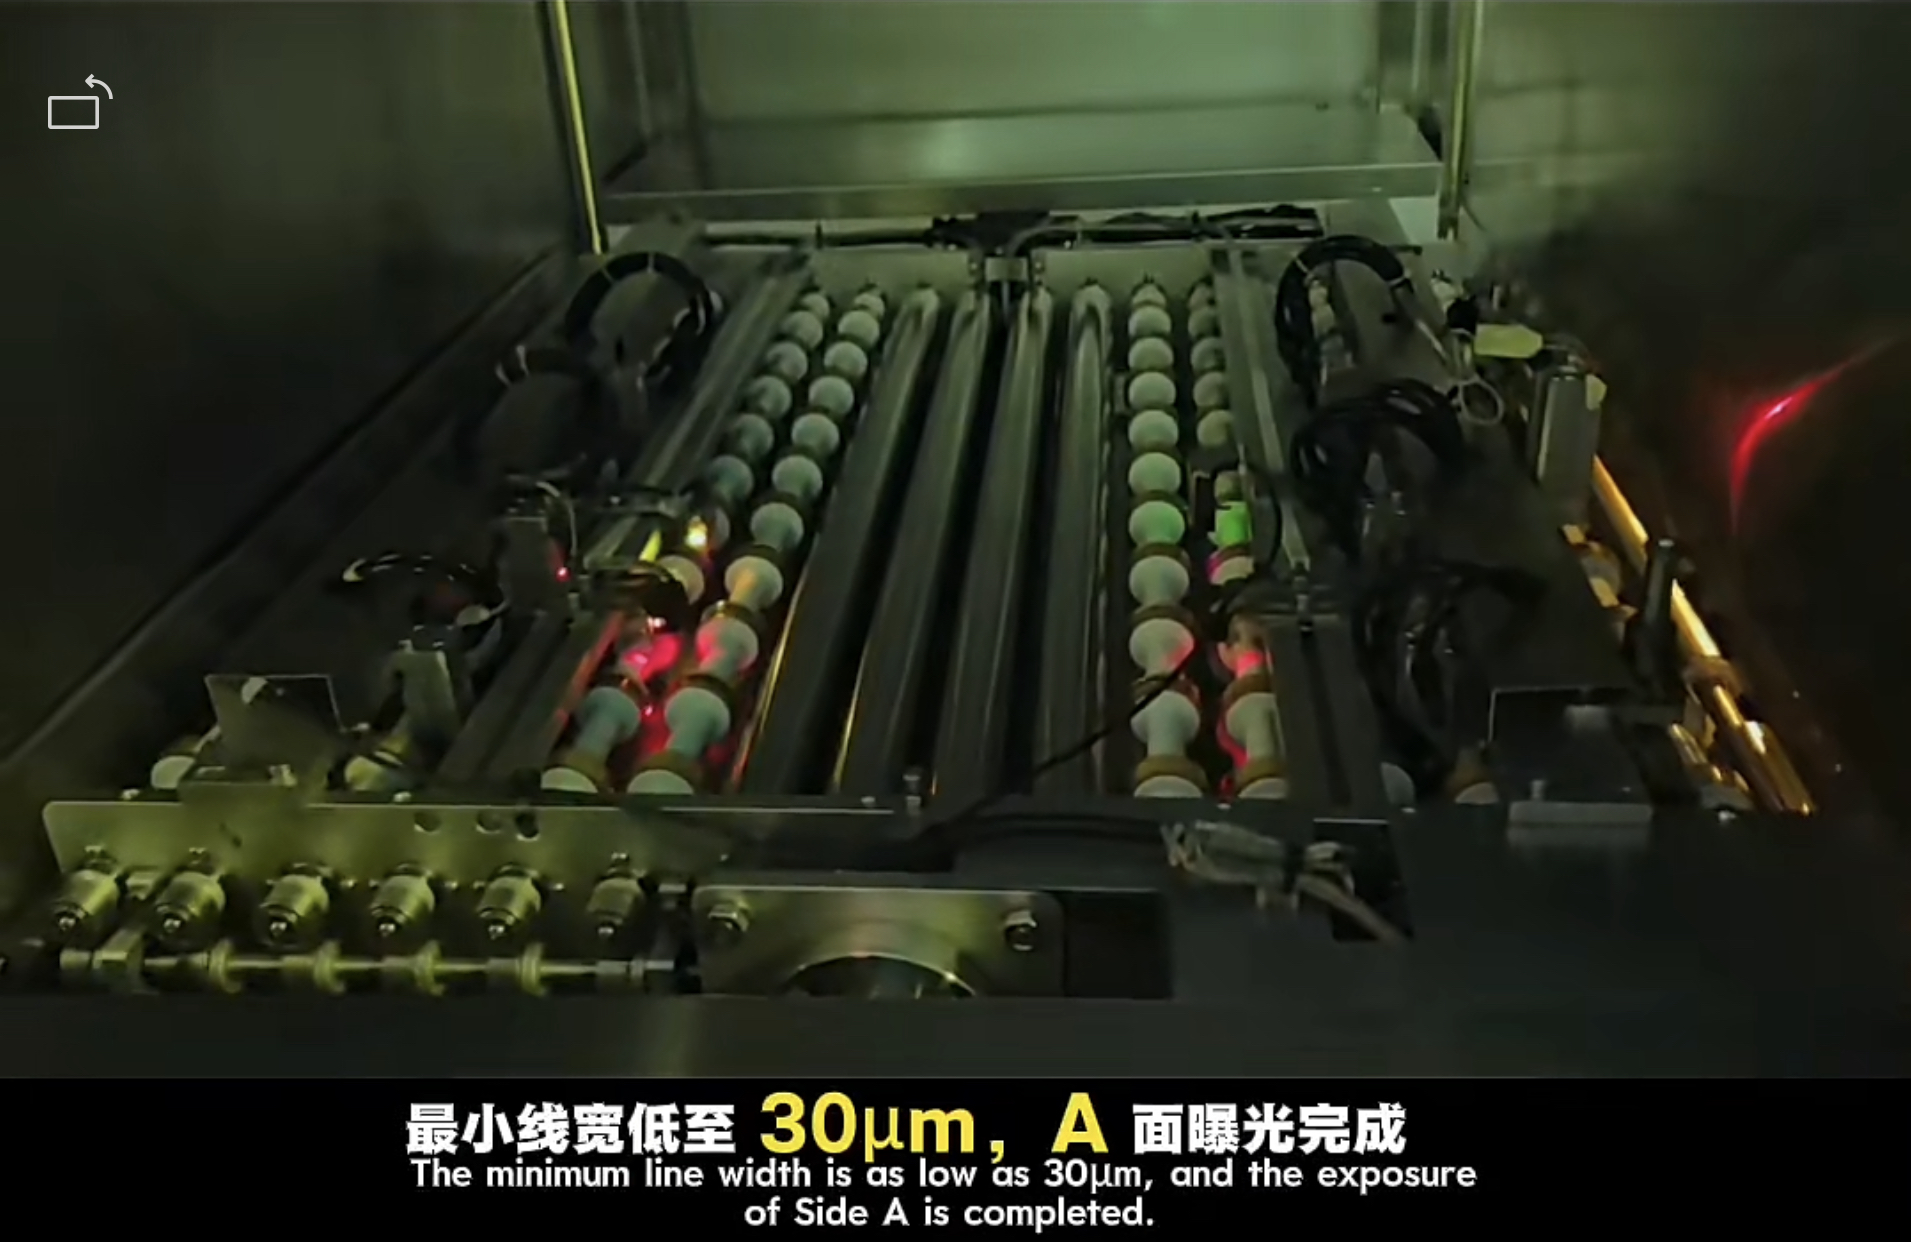
U stvarnom proizvodnom procesu, ova vrsta proizvoda općenito koristi LDI tehnologiju laserskog izravnog snimanja umjesto tradicionalnog izlaganja filma, čime se u osnovi izbjegava pogreška deformacije samog filma velike veličine. U isto vrijeme, koeficijenti širenja i skupljanja svakog sloja jezgrene ploče se zasebno mjere i dinamički kompenziraju, tako da grafika sklopa na različitim pozicijama može točno pasti unutar dopuštenog raspona projektiranih koordinata. Nakon dovršetka jetkanja strujnog kruga, AOI automatski postupak optičke inspekcije je 100% pokriven, a otvoreni krugovi, kratki spojevi, nedovoljna širina linije i zaostali nedostaci bakra provjeravaju se jedan po jedan kako bi se izbjeglo da skriveni problemi u unutarnjem sloju pređu u sljedeće procese.
|
|
|
Uzimajući 22-slojnu industrijsku ploču za prikupljanje slike tvrtke Uniwell Circuits kao primjer, implementacijom stupnjevane kontrole širenja i skupljanja na ploči unutarnje jezgre, odstupanje poravnanja unutarnjeg kruga u konačnici se kontrolira unutar ± 20 μm. Čak i u rubnim područjima velikih širina ploča, točnost širine linije finih diferencijalnih parova ostaje stabilna, u potpunosti ispunjavajući zahtjeve visoke točnosti uzorkovanja medicinskih sustava za snimanje.
Proboj u osnovnom procesu: Kontrola protiv deformacije kompresije velikih zgrada
Kompresija je najteži temeljni proces u proizvodnji medicinskih tiskanih pločica velikih dimenzija visoke razine, koji izravno određuje međuslojnu silu spajanja i performanse krivljenja cijele ploče. PCB koji se koristi u medicinskoj opremi za snimanje općenito ima relativno veliku debljinu, a neki gotovi proizvodi imaju debljinu veću od 3 mm. Tijekom procesa slaganja, deseci slojeva jezgrenih ploča, polustvrdnutih ploča i bakrenih folija slažu se sloj po sloj, što može lako uzrokovati klizanje međuslojeva, neravnomjeran protok smole, lokalnu koncentraciju naprezanja i druge probleme u okruženjima visoke temperature i visokog tlaka, što u konačnici dovodi do raslojavanja ili savijanja ploče i drugih nedostataka.
Za posebne zahtjeve proizvoda medicinske kvalitete, na kraju procesa uspostavit će se namjenski sustav parametara kompresije:
-
-
Usvajanje stupnjevane krivulje porasta temperature i tlaka kako bi se izbjegle lokalne razlike u naprezanju uzrokovane naglim promjenama temperature na velikim površinama ploča.
Stroga kontrola mora se vršiti nad simetrijom laminirane strukture, a distribucija bakrene folije, izbor polustvrdnutih ploča i raspored temeljnih ploča moraju slijediti načelo središnje simetrije.
Nakon kompresije, sekundarna kalibracija međusloja se dovršava kroz rupe za pozicioniranje rendgenskim bušenjem kako bi se dodatno ispravio ukupni pomak ploča velike veličine
Nakon kompresije provodi se potpuna inspekcija ravnosti ploče kako bi se striktno kontroliralo iskrivljenje unutar 0,75% IPC standarda, u potpunosti ispunjavajući zahtjeve visoke preciznosti automatizirane montaže medicinske opreme.
-
-
Slučaj: 26-slojna glavna kontrolna ploča primijenjena na CT sustav snimanja, korištenjem prilagođene tehnologije prešanja, uspješno je riješila problem deformacije višeslojnog slaganja na veliku površinu ploče. Proizvod je još uvijek zadržao izuzetno niske performanse krivljenja tijekom naknadnog procesa SMT reflow lemljenja, a iskoristivost BGA područja ugradnje u potpunosti je dosegla standard razine medicinske opreme.
Precizna obrada rupa i provjera zatvorene petlje pouzdanosti medicinske razine
Postoji veliki broj mehaničkih prolaznih rupa, visokopreciznih stražnjih rupa i nekih preciznih slijepih rupa koje se koriste za međusobno povezivanje visoke gustoće u PCB-u medicinske opreme za snimanje. Točnost položaja rupe, hrapavost stijenke rupe i pogreška kontrole dubine bušenja izravno će utjecati na kvalitetu prijenosa signala. Ploče velikih dimenzija sklone su podrhtavanju površine i pomaku rupe tijekom bušenja, dok visoke strukture zahtijevaju izuzetno visoku ujednačenost metalizacije stijenke rupe.
Proizvodni dio usvaja CNC strojeve za bušenje velike brzine i visoke preciznosti, koji odgovaraju ekskluzivnoj brzini bušenja i parametrima dodavanja za različite promjere rupa i debljine ploče. U isto vrijeme, višak hrpa rupa u sloju signala uklanja se tehnologijom povratnog bušenja, čime se znatno smanjuje prijenos i refleksija signala velike brzine. Proces taloženja bakra i galvanizacije pune ploče strogo kontrolira ujednačenost debljine bakra kako bi se osiguralo da debljina bakra svih rupa na cijeloj ploči zadovoljava zahtjeve dugoročne pouzdanosti medicinske kvalitete.
U fazi gotovog proizvoda, sve velike tiskane pločice visoke razine za medicinsku opremu za snimanje moraju proći potpunu verifikaciju zatvorene petlje pouzdanosti: uz konvencionalno električno testiranje leteće igle, rigorozno termičko cikličko testiranje, IST ispitivanje naprezanja međusobnog povezivanja te ispitivanje okoline visoke vlažnosti i visoke temperature kako bi se osiguralo da proizvod neće doživjeti odvajanje međusloja, puknuće bakra ili pomicanje signala u složenim elektromagnetskim okruženjima i scenariji dugotrajnog kontinuiranog rada u bolnicama.
Proizvodna sposobnost velikih tiskanih ploča visoke razine, od 32-slojnih ploča za testiranje poluvodičkih slika do 20-slojnih kontrolnih ploča sustava za medicinsko oslikavanje, u biti odražava sveobuhvatnu snagu materijala, opreme, procesa i sustava pouzdanosti. Za industriju medicinskih slika, stabilni PCB nije samo hardverski nosač opreme, već i osnovno jamstvo za točne i pouzdane slikovne dijagnostičke podatke.