


Temeljni cilj višeslojnog postupka laminiranja PCB-a je postizanje visokopreciznog poravnanja između slojeva i potpune odsutnosti mjehurića, što se može stabilno postići samo kroz potpunu kolaborativnu kontrolu procesa.
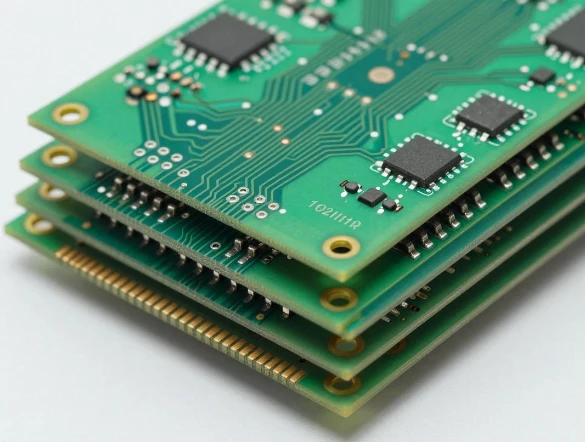
Međuslojno poravnanje i potpuna kontrola procesa
Prethodna obrada prije slaganja: Ploča unutarnjeg sloja strogo se čisti kako bi se uklonilo ulje i prašina, a veličina rezanja je ujednačena s urednim rubovima kako bi se izbjeglo pomicanje međusloja uzrokovano nečistoćama ili razlikama u veličini.
Operacija pozicioniranja visoke preciznosti: korištenje pozicioniranja igle i sustava pozicioniranja Pin LAM, u kombinaciji s LDI izravnim izlaganjem pisanja za poboljšanje točnosti grafičke slike i zaključavanje relativnog položaja svakog sloja.
Dinamička kompenzacija za ekspanziju i skupljanje: Nakon kompresije, koeficijenti ekspanzije i kontrakcije ploče jezgre prikupljaju se sloj po sloj, a iznosi kompenzacije u smjerovima X/Y izračunavaju se odvojeno kako bi se izbjegle pogreške u smjeru uzrokovane ujednačenim faktorima pojačanja.
Stabilna kontrola parametara kompresije: Brzina zagrijavanja se kontrolira na 2-3 stupnja/min, a tlak se ravnomjerno primjenjuje u fazama. Temperaturna razlika između površine pritisne ploče je manja ili jednaka ± 1 stupnju kako bi se spriječilo klizanje međusloja uzrokovano neravnomjernim toplinskim širenjem i skupljanjem.
Jamstvo točnosti opreme: odabrana je preša visoke preciznosti, a paralelnost stola redovito se kalibrira. Visoka velika ploča usvaja shemu pozicioniranja s više zakovica za suzbijanje pomicanja ploče s tankom jezgrom tijekom protoka smole.
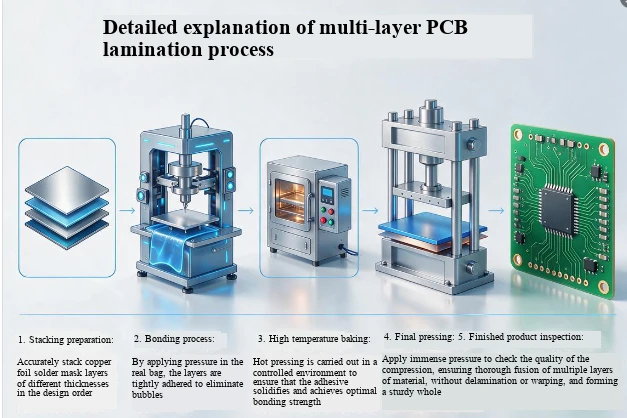
Ključne kontrolne točke za kompresijsku jezgru bez mjehurića
Prethodno sušenje sirovina: Pecite polustvrdnuti list na 70 stupnjeva 4 sata, a središnju ploču na 120 stupnjeva 2 sata, kontrolirajući sadržaj vlage na manje od ili jednako 0,1% kako biste izbjegli stvaranje mjehurića zbog isparavanja vodene pare na visokim temperaturama.
Cijeli proces okruženja visokog vakuuma: evakuirati do stupnja vakuuma<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
Segmentirano grijanje i ispuh: brzina zagrijavanja manja ili jednaka 3 stupnja/min, dovoljan broj ispušnih prozora treba biti rezerviran u niskom rasponu viskoznosti smole kako bi se izbjeglo zadržavanje plina između slojeva zbog brzog zagrijavanja.
Ispuh pod tlakom korak po korak: U početku ispuhujte pri niskom tlaku od 5 kg/cm² tijekom 10 minuta, a zatim povećajte na glavni tlak od 25-50 kg/cm² nakon što se većina plina ispusti, osiguravajući punjenje bez preranog zatvaranja ispušnog kanala.
Kontrola čistog okoliša: Operacija slaganja se dovršava u čistoj sobi klase 10000 kako bi se spriječio ulazak prašine, vlakana i drugih nečistoća u međusloj i zadržavanje zraka, čime se smanjuje uzrok mjehurića iz izvora.
Standardi opće prihvatljivosti industrije
Međuslojno poravnanje: IPC-6012D navodi da je najveći dopušteni pomak za jedan sloj komunikacijskih ploča s 12 ili više slojeva manji od ili jednak ± 25 μm, a kompozitna vrijednost vektora kumulativne pogreške za cijeli skup manja je od 60 μm.
Kontrola mjehurića: PCB-ovi za automobilsku industriju moraju zadovoljiti standard AEC-Q200, sa stopom mjehurića manjom od ili jednakom 0,5%, promjerom jednog mjehurića manjim ili jednakim 0,2 mm, i bez raslojavanja ili nedostataka praznina.
Provjera pouzdanosti: Provedite tri testa toplinskog opterećenja od 288 stupnjeva uranjanja u kositar u trajanju od 10 sekundi prema standardu IPC-TM-650, bez raslojavanja ili stvaranja mjehura na ploči.
Uobičajeno abnormalno rukovanje u hitnim slučajevima
Malo odstupanje sloja: ciljni podaci prikupljaju se rendgenskim snimcima nakon kompresije, a povratne informacije koriste se za ispravljanje sljedećeg iznosa kompenzacije grafičke ekspozicije unutarnjeg sloja. Mala serijska odstupanja mogu se popraviti finim podešavanjem koordinata bušenja.
Plitki mali mjehurići: Za nekritična područja, mikrosvrdla se mogu koristiti za ubrizgavanje epoksidne smole niske viskoznosti, koja se može očvrsnuti prema specifikacijama kako bi se obnovila adhezija međusloja. Mjehurići u središnjem funkcionalnom području mogu se izravno ukloniti.
Slojevito pjenjenje velike površine: ponovno kalibrirajte temperaturu prešanja i parametre vakuuma, izvršite sekundarno prešanje na vlažnim materijalima nakon sekundarnog pečenja i izravno izbacite materijale s ozbiljnim nedostacima.