


U procesu proizvodnje tiskanih ploča, proces prešanja jedna je od ključnih karika koje određuju kvalitetu proizvoda. Formira sveobuhvatnu strukturu sa složenim funkcijama kruga tijesnim spajanjem više-slojnih podloga i bakrenih folija pod određenim uvjetima. U ovom procesu, precizna kontrola temperature i tlaka je poput "lijeve i desne ruke", izravno utječući na međuslojnu čvrstoću lijepljenja, dimenzijsku stabilnost i električnu izvedbu. Duboko razumijevanje mehanizama i odnosa suradnje između njih dvoje od velike je važnosti za poboljšanje pouzdanosti više-slojnih tiskanih ploča.
Temperatura: glavna pokretačka snaga fuzije materijala
Temperatura igra ulogu "katalizatora" u laminiranju više-slojnih tiskanih ploča, a njezina je temeljna funkcija promicanje reakcije stvrdnjavanja smole u podlozi i postizanje čvrstog povezivanja materijala u svakom sloju. Kada temperatura prešanja dosegne temperaturu staklastog prijelaza smole, čvrsta smola postupno omekšava u rastaljeno stanje, ima fluidnost, može ispuniti male praznine između podloge i bakrene folije, eliminirati zrak na međusloju i postaviti temelje za međuslojno lijepljenje. Kako temperatura nastavlja rasti do temperature reakcije stvrdnjavanja, molekularni lanci smole podliježu reakcijama unakrsnog -vezivanja, postupno prelazeći iz viskoznog stanja u čvrsto stanje, čime se stvara čvrst i stabilan ljepljivi sloj koji trajno povezuje materijale svakog sloja.
Racionalnost temperaturne krivulje izravno određuje kvalitetu kompresije. Ako je brzina zagrijavanja prebrza, smola se može prerano skrutiti zbog lokalnog pregrijavanja, što rezultira nedovoljnom fluidnošću i nemogućnošću potpunog popunjavanja praznina, stvarajući mjehuriće ili šupljine; Ako je zagrijavanje presporo, to će produljiti ciklus prešanja, smanjiti učinkovitost proizvodnje, a također može uzrokovati odstupanje linije zbog pretjeranog protoka smole. Kontrola temperature tijekom faze izolacije također je ključna, osiguravajući da je reakcija stvrdnjavanja smole završena. Ako je temperatura nedovoljna ili je vrijeme izolacije prekratko, stvrdnjavanje smole neće biti dovoljno, a međuslojna veza će se značajno smanjiti, što može dovesti do raslojavanja tijekom sljedeće uporabe; Ako je temperatura previsoka, može uzrokovati raspadanje smole, proizvesti hlapljive plinove i oštetiti međuslojnu strukturu.
Pritisak: ključni faktor u osiguravanju gustog međuslojnog lijepljenja
Tlak je ključni parametar koji osigurava tijesan kontakt između materijala u svakom sloju više-slojne tiskane ploče. Njegova se funkcija odražava u dvije dimenzije: prvo, eliminira praznine između materijala, tjerajući rastaljenu smolu da se u potpunosti infiltrira u površinu bakrene folije i vlakna supstrata, te poboljšava prianjanje na međupovršini; Drugi je suzbiti mjehuriće koji nastaju tijekom procesa stvrdnjavanja smole, pravovremeno isprazniti hlapljive tvari i izbjeći stvaranje nedostataka između slojeva.
Primjena tlaka mora biti usklađena s promjenama temperature. Kada je smola u rastaljenom stanju, potrebno je postupno primijeniti pritisak kako bi smola jednoliko tekla pod pritiskom, ispunjavajući praznine između linija; Nakon što smola uđe u fazu stvrdnjavanja, tlak mora ostati stabilan kako bi se spriječile mikropukotine uzrokovane skupljanjem smole. Ako je pritisak nedovoljan, smola ne može u potpunosti ispuniti praznine, a šupljine su sklone pojavljivanju između slojeva, što rezultira slabom vodljivošću ili smanjenom mehaničkom čvrstoćom; Ako je tlak previsok, može uzrokovati deformaciju podloge, smanjeni razmak između strujnih krugova, pa čak i predstavljati opasnost od kratkog spoja, posebno za tanke višeslojne ploče.
Sinergistički mehanizam temperature i tlaka
Idealan učinak više-slojne laminacije PCB ploča ovisi o preciznom podudaranju temperature i tlaka. U početnoj fazi kompresije temperatura prvo raste kako bi se smola omekšala. U to vrijeme, pritisak treba polako povećavati kako bi se izbjegao pretjerani lokalni stres uzrokovan nedovoljnim protokom smole; Kada smola uđe u optimalno stanje protoka, tlak treba doseći zadanu vrijednost kako bi se osiguralo čvrsto prianjanje materijala; Tijekom faze stvrdnjavanja smole, uz održavanje stabilne temperature, treba održavati tlak dok reakcija stvrdnjavanja ne završi kako bi se spriječili razmaci između slojeva zbog skupljanja.
Sinergijska neravnoteža između to dvoje izravno će dovesti do pojave nedostataka. Na primjer, ako se tlak ne održi na vrijeme kada temperatura dosegne vrhunac protoka smole, mogu se stvoriti šupljine zbog nedovoljne fluidnosti smole; Ako se pritisak primijeni prerano i temperatura ne zadovoljava standarde, tvrda i lomljiva smola može se zdrobiti, uzrokujući oštećenje međusloja. Stoga je u procesu laminiranja potrebno razviti odgovarajuće krivulje tlaka temperature na temelju karakteristika materijala supstrata (kao što je vrsta smole, sadržaj staklenih vlakana), kako bi se postigla dinamička ravnoteža "kombinacije protoka uvjetovanog temperaturom i jamstva tlaka".
Ključni čimbenici koji utječu na postavljanje parametara temperature i tlaka
Parametri temperature kompresije više-slojnih PCB ploča nisu fiksne vrijednosti i potrebno ih je fleksibilno prilagoditi prema zahtjevima proizvoda i karakteristikama materijala. Tip supstrata je faktor koji utječe na jezgru: postoji značajna razlika u temperaturi otvrdnjavanja između supstrata od epoksidne smole i poliimidnih supstrata. Prvi se obično kreće od 150-180 stupnjeva, dok drugi zahtijeva visoku temperaturu od preko 200 stupnjeva, a odgovarajuće parametre tlaka također je potrebno prilagoditi u skladu s tim.
Gustoća strujnog kruga jednako je kritična kao i debljina ploče. Razmak redova višeslojnih ploča visoke-gustoće je mali, a prostor za protok smole je ograničen. Stoga je potrebno koristiti niži tlak i glađu krivulju grijanja kako bi se spriječila deformacija voda; Prešanje debele ploče zahtijeva veći pritisak i dulje vrijeme izolacije kako bi se osiguralo da unutarnja smola potpuno očvrsne. Osim toga, debljina i broj slojeva bakrene folije također mogu utjecati na učinkovitost toplinske vodljivosti, što zahtijeva fino-podešavanje temperaturne krivulje kako bi se izbjeglo neravnomjerno stvrdnjavanje uzrokovano nejednakim zagrijavanjem svakog sloja.

Implementacijski put precizne kontrole temperature i tlaka
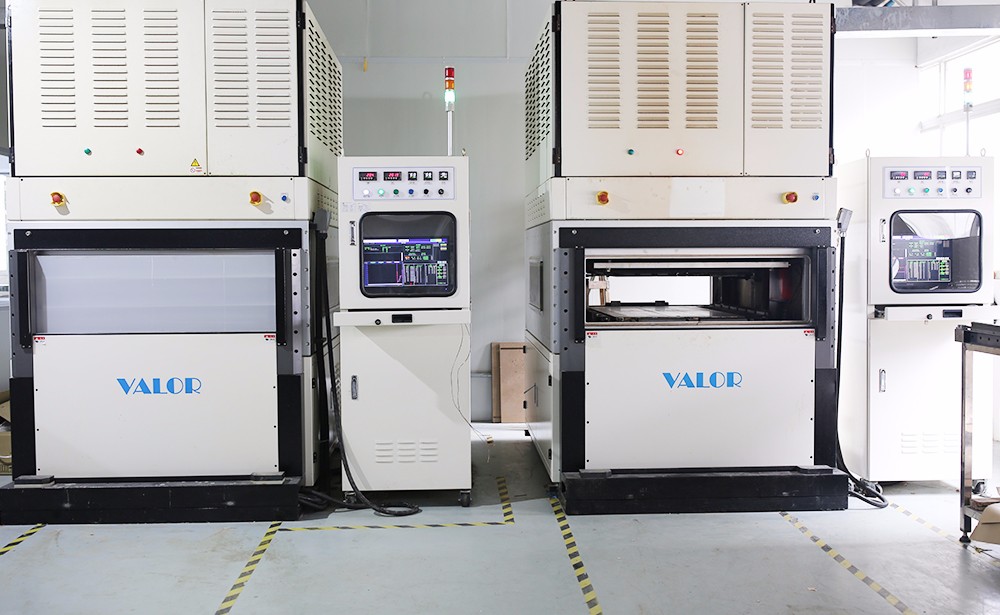
Da bi se postigla precizna kontrola temperature i tlaka, potrebno je dvostruko jamstvo hardverske opreme i upravljanja procesom. Što se tiče proizvodne opreme, moderni strojevi za laminiranje moraju imati visoko{1}}precizne sustave kontrole temperature kako bi se osiguralo da se temperaturna razlika u svakom području grijaće ploče kontrolira unutar ± 2 stupnja, te opremljeni uređajima za povratnu vezu tlaka za postizanje-regulacije tlaka u stvarnom vremenu. Što se tiče upravljanja procesom, potrebno je probnom proizvodnjom provjeriti racionalnost krivulje temperature i tlaka, analizom kriški i drugim metodama detektirati stanje međuslojne veze te kontinuirano optimizirati parametre.
Cjelokupni sustav praćenja procesa jednako je važan. Tijekom procesa kompresije, podaci o temperaturi i tlaku prikupljaju se u stvarnom-vremenu putem senzora, uspoređujući sa standardnom krivuljom, a alarm se odmah pokreće i automatski prilagođava u slučaju odstupanja. Nakon dovršetka proizvodnje, na gotovom proizvodu provodi se provjera pouzdanosti kao što je ispitivanje toplinskim udarom i ispitivanje čvrstoće na ljuštenje kako bi se osiguralo da učinak kontrole temperature i tlaka zadovoljava zahtjeve.